注塑模具加工全流程解析:从模流分析到量产验收的专业实践
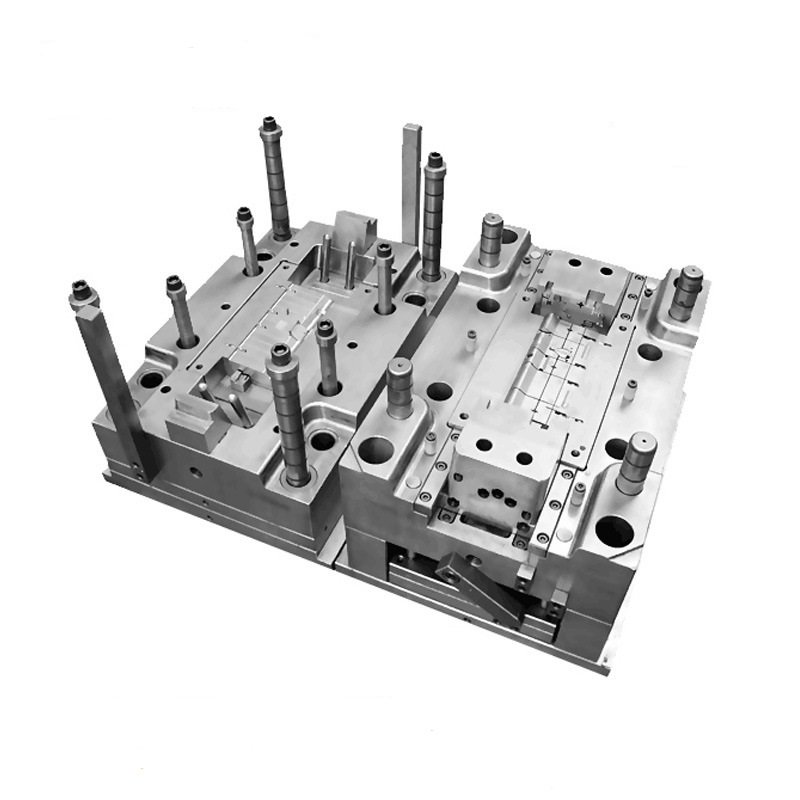
注塑模具加工是塑料制品产业链中最关键的环节之一,模具质量的优劣直接决定了塑件的尺寸精度、外观品质与生产效率。据中国模具工业协会统计,2023年我国模具行业总产值超过3400亿元,其中注塑模具占比约45%,是规模最大的模具品类。在阜阳及皖北地区,随着家电配套、汽车零部件和日用塑料制品产业的集聚,注塑模具加工需求持续增长,宏洋模具制造等本地企业也在精度控制与交付周期上不断向江浙一线模具厂看齐。
一、模流分析:把问题解决在开模之前
专业注塑模具加工的第一步并非切削钢材,而是模流分析(Mold Flow Analysis)。通过Moldflow等仿真软件,对充填、保压、冷却、翘曲四个阶段进行数值模拟,可以提前预判熔接痕位置、气穴分布、收缩不均导致的变形风险。行业实践表明,在模具设计阶段投入的仿真成本约占模具总价的3%—5%,却能减少后期试模改模次数30%以上。以某家电外壳模具为例,壁厚1.8mm的ABS件在未做模流优化时翘曲量达0.6mm,经冷却水路重新排布后降至0.15mm以内,直接满足装配公差要求。
二、模具结构与钢材选型
注塑模具通常由动模、定模、浇注系统、冷却系统、顶出机构和导向机构组成。钢材选型需综合考量塑料种类、批量与腐蚀性:大批量生产(50万模次以上)的PP、PE件多采用718H或P20预硬钢;含玻纤的PA、PBT等工程塑料对模具磨损大,型腔常选用S136或H13并做淬火处理,硬度可达HRC48—52;透明PC件则要求钢材纯净度高,避免抛光后出现麻点。模具加工中,型腔与型芯的配合间隙一般控制在0.02—0.05mm,分型面贴合精度需达到0.01mm级,这对加工设备的重复定位精度提出了明确要求。
三、加工工艺链与精度控制
一套中等复杂程度的注塑模具,加工流程通常包括:粗铣—热处理—精铣—线切割/电火花—深孔钻—抛光—装配—试模。其中电火花加工(EDM)用于处理清角、窄槽和深筋位,电极损耗需控制在0.1%以内;深孔钻保证冷却水路与型面距离均匀,一般保持在15—25mm,过近易开裂、过远则冷却效率下降。CNC加工中心的三轴联动精度应稳定在±0.005mm,慢走丝线切割的表面粗糙度可达Ra0.4μm。加工完成后,三坐标测量机(CMM)对关键尺寸进行全检,是模具出厂前的标准动作。
四、试模与量产验收
试模是检验注塑模具加工成果的最终关口。规范的试模需记录料温、模温、注射压力、保压时间、冷却时间等工艺参数,并对首件进行尺寸、外观和重量的一致性评估。行业通行做法是连续生产300—500模次,观察模具的稳定性与磨损情况。验收标准通常包括:塑件尺寸符合图纸公差、飞边不超过0.05mm、顶出无白化变形、冷却时间满足节拍要求。对于出口或汽车类模具,还需提供PPAP文件与模具寿命评估报告。
总体而言,注塑模具加工是一项系统性工程,模流分析、材料选型、精密加工与试模验证环环相扣。对于采购方而言,选择具备完整工艺链和检测能力的模具厂,比单纯比较报价更能保障项目的一次成功率与长期生产成本。